Artykuł sponsorowany
Dlaczego objętość dielektryków w EDM warto liczyć w litrach i dm³
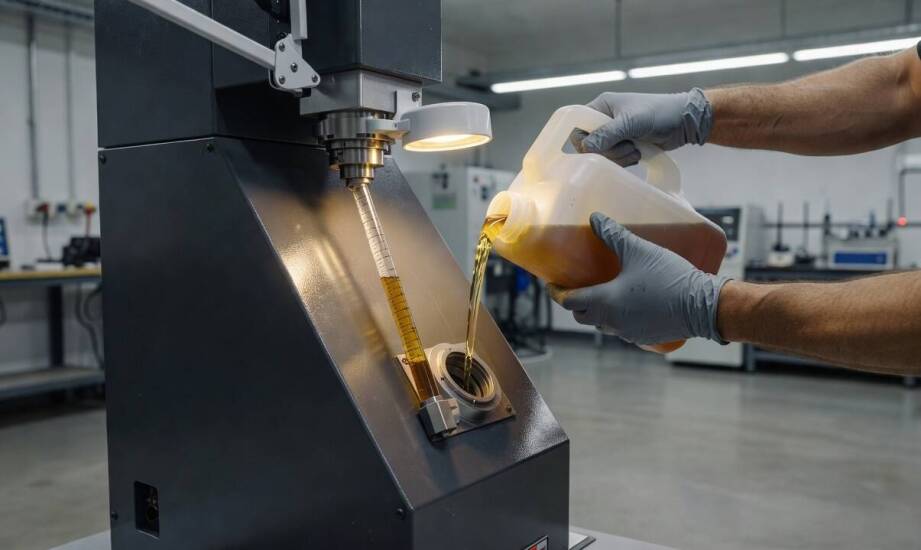
W narzędziowni, gdy operator przygotowuje zamówienie na kolejną partię cieczy dielektrycznej lub żywicy dejonizującej, często nie ma pewności, ile objętości rzeczywiście wymaga układ maszyny EDM po zakończonej zmianie. Część maszyn dysponuje rozbudowanymi zbiornikami zewnętrznymi, podczas gdy inne bazują wyłącznie na pojemności wewnętrznej. Brak precyzyjnego odczytu tych parametrów prowadzi zazwyczaj do niedoszacowania zapasu lub do nadmiernego gromadzenia opakowań na magazynie. Taka sytuacja powtarza się przy każdym uzupełnianiu obwodu filtracyjnego oraz dejonizacyjnego, co bezpośrednio wpływa na ciągłość produkcji.
Przeczytaj również: Jednodniowa wycieczka klasy do zoo w Borysewie — jak ułożyć tempo, przerwy i zadania
Przelicznik dm³ i litrów w dokumentacji maszyn EDM
Jeden dm³ odpowiada dokładnie jednemu litrowi, a jeden m³ równa się 1000 dm³. Ta podstawowa równoważność wynika z definicji jednostek układu SI i ma kluczowe znaczenie podczas analizy kart charakterystyki dostarczanych materiałów eksploatacyjnych. W praktyce przemysłowej oznacza to, że wdrożony do systemu przelicznik dm3 nie wymaga dodatkowych współczynników korygujących ani matematycznych zaokrągleń podczas zestawiania odczytów z maszyny z opisem na opakowaniu.
Przeczytaj również: Kiedy korozja i samoodkręcanie wymagają dwóch osobnych zabezpieczeń w połączeniu śrubowym
Producenci cieczy roboczych oferują swoje wyroby najczęściej w ustandaryzowanych pojemnikach, takich jak beczki o objętości 5, 20, 60 czy 210 litrów. Dostawcy podają gabaryty oraz zużycie zamiennie w decymetrach sześciennych lub litrach. Zastosowanie jednolitej skali ułatwia planowanie zapotrzebowania bez ryzyka popełnienia błędu konwersji, szczególnie w zakładach wykorzystujących różnorodne parki maszynowe. W oficjalnej dokumentacji technicznej elektrodrążarek jednostki te definiują zarówno objętość samej cieczy roboczej, jak i parametry pojemnościowe poszczególnych komór filtrujących.
Przeczytaj również: Jak dbać o narzędzia do paznokci, aby służyły przez długi czas?
Dobór zapasu dielektryków, żywic oraz chłodziw
Zestawienie pojemności zamówionego opakowania z rzeczywistą objętością układu krążenia obrabiarki pozwala uniknąć nagłych przerw w pracy. Technik obsługujący maszynę weryfikuje najpierw nominalną pojemność całego zbiornika podaną przez producenta urządzenia. Otrzymaną wartość porównuje następnie z rozmiarem beczek lub worków dostępnych w ofercie rynkowej. Prawidłowa interpretacja kart produktów ułatwia szybkie dopasowanie wielkości zamówienia do standardowego tygodniowego cyklu produkcyjnego i zapobiega sprowadzaniu zbyt małych partii materiału. Różne media obróbcze wymagają przy tym odmiennego podejścia do cyklów magazynowania.
Dielektryki w postaci specjalistycznych olejów oraz nafty krążą w obrębie zamkniętego obwodu. Ciecze te ulegają stopniowemu zanieczyszczeniu drobnymi produktami erozji i wymagają dokładnej filtracji. Z tego powodu docelowy zapas płynów planuje się z uwzględnieniem cykli serwisowych i częstotliwości wymiany mat filtracyjnych. Żywice dejonizujące zachowują się w środowisku pracy inaczej. Trafiają one do zakładu w gotowych workach o pojemności 25 litrów, a następnie są okresowo wymieniane po przekroczeniu dopuszczalnej granicy przewodności wody w układzie. Przechowuje się je w ściśle suchych warunkach, co wyraźnie odróżnia tę grupę produktów od klasycznych, płynnych mediów.
Chłodziwa stosowane w chińskich drutówkach mają z kolei formę koncentratów przeznaczonych do rozcieńczania wodą. Preparaty te zużywają się stosunkowo szybko w wyniku naturalnego parowania i fizycznego wynoszenia płynu wraz ze zdejmowanymi ze stołu detalami. Ich precyzyjne dawkowanie oblicza się osobno dla każdej maszyny pracującej na hali. Przy kompletowaniu cyklicznego zaopatrzenia firmy korzystają z precyzyjnych specyfikacji udostępnianych przez dystrybutorów. Dostawca materiałów do EDM, spółka Transcorn, udostępnia katalogi produktowe, w których przejrzysty system jednostek miar ułatwia błyskawiczne przypisanie zamawianej objętości do profilu zużycia danej elektrodrążarki. Pozwala to odpowiednio zaplanować dostawy z wyprzedzeniem czasowym, jeszcze zanim maszyna całkowicie zatrzyma pracę.
Błędny odczyt objętości w układach obróbki elektroerozyjnej zwykle psuje plan dostaw i generuje dodatkowe koszty logistyczne. Brak odpowiedniego medium uniemożliwia terminowe uruchomienie cyklu i niesie za sobą ryzyko długich przestojów na linii. Biegłe posługiwanie się uniwersalnymi jednostkami pojemności stanowi podstawę utrzymania harmonogramu w każdej nowoczesnej narzędziowni.
Kategorie artykułów
Polecane artykuły
Jakie technologie wspomagają produkcję wysokiej jakości sadzonek malin?
Płyty betonowe na ogrodzenie – jakie możliwości dają i jak je wykorzystać

Nowoczesne rozwiązania techniczne w atrapach pomp ogrodowych